检测线控制及数据管理系统
触摸屏液晶控制仪表 | 卡特世
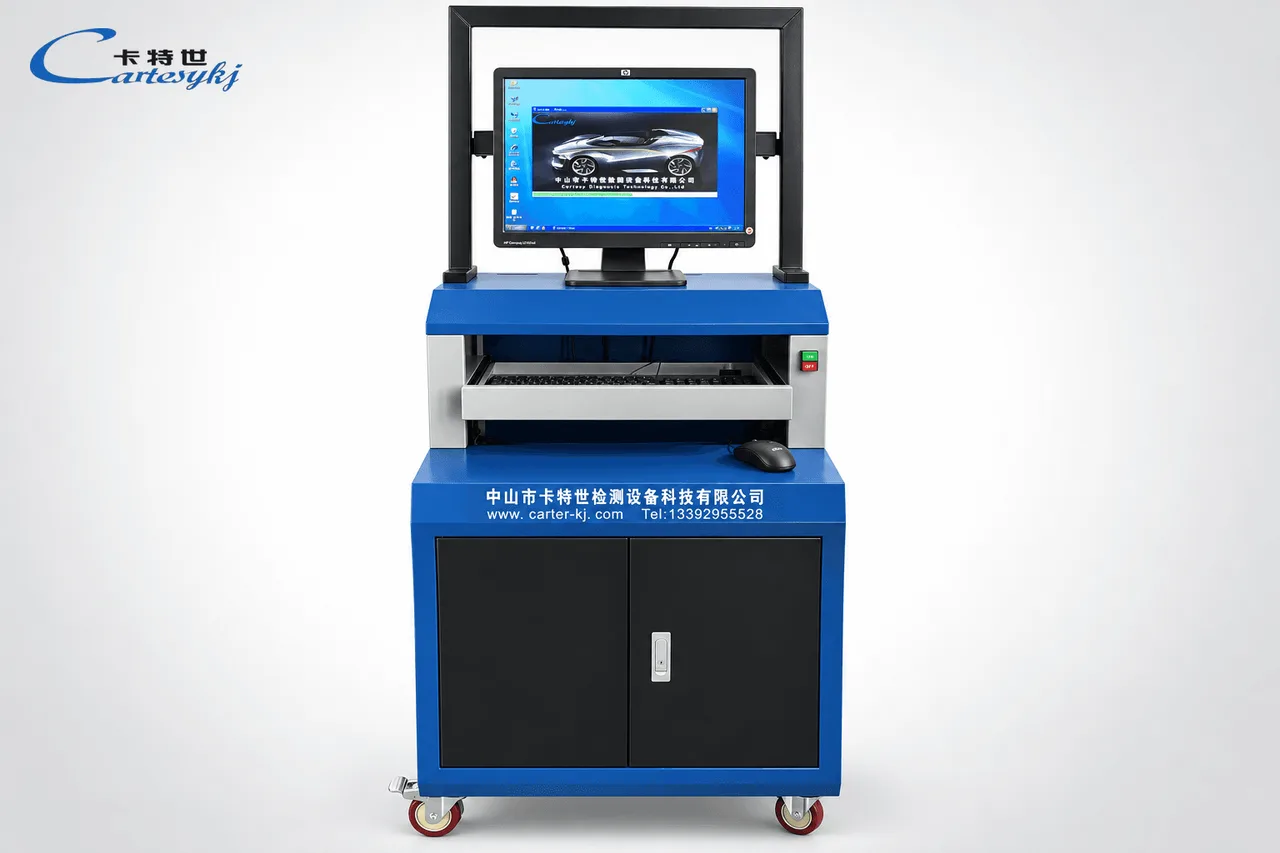
卡特世 的触摸屏 LCD 控制仪可以引导操作员完成各个检查阶段,同时协调测试设备并自动记录结果。它支持刹车、轴荷、侧滑、速度表等兼容测试台,并提供清晰的工作流程提示和本地票据打印。可配置的流程和与主检测系统的连接非常适合分布式测试站使用。
操作高通量诊断设施需要在动态滚床、力传感器和可视驱动提示之间进行实时协调。现代液晶控制仪器作为中央操作骨干,协调机械工作台的测试序列,同时消除手动抄录错误。如果没有专用的信号处理、自动电机驱动和集成数据采集,测试通道将面临严重的操作瓶颈和检查差异。本文工程概述分析了当代检验线控制平台的功能架构、操作工作流程、组件设计和集成要求。
车辆检测线控制系统的已验证设备定义及材料/应用范围
工业液晶显示控制仪是一种集成的计算和电气接口,设计用于自动化、采集和评估机械车辆性能指标。在法定检测中心、商业车队维护设施和车辆检验站运行时,这种专用设备将来自动态测试台的原始电气遥测数据转换为标准物理单位,并生成具有法律效力的合格/不合格报告。
通过将物理测量硬件与中央处理器统一,液晶显示控制仪确保在不同车辆类别中执行可重复的测试序列。该平台通过模块化传感器校准和自动滚轮驱动接入处理轻型和重型车辆。
集成测试平台和测量能力
主要控制架构直接与标准化工位硬件接口,以进行多点功能检查:
- 车辆制动测试控制:一旦智能控制软件检测到被测车辆已停放在滚轮组上,即自动启动电机驱动。系统在屏幕上显示操作员指示,测量动能和静态力,锁定峰值读数,并计算最大制动力、前后轴左右车轮之间的动态平衡比、车轮阻滞器力、驻车制动保持力以及车辆整体综合制动效率。
- 车轴重量测试控制:收集实时的称重传感器数据,以评估每个车轴的静载荷以及车辆总质量。在多功能台架配置中,系统将车轴称重与制动力计算同时集成,以输出精确的力-质量加载比率。
- 侧滑测试站:评估前轮转向校准和动态车轴几何。当车辆以指定的滚动速度通过动态感应板时,信号采集单元会捕捉板的位移,锁定横向移动幅度和方向位移(向内或向外)。
- 速度计项目测试:将滚筒台的旋转与车载仪表协调。驾驶员根据视觉提示操作自由旋转滚筒上的驱动轮;控制器锁定实时旋转速度,并记录速度计与实际测量地面速度的偏差。
系统扩展与外围接口
除了核心的动态机械台架外,工业液晶控制仪还提供了灵活的扩展端口,用于连接辅助测试仪器。设施可以配置声级计以进行声学分贝合规检测、多气体排放测试仪、柴油烟度计、自动光学大灯检测仪和发动机转速计。每个诊断外设都连接到主计算循环中,将离散的尾气、光学和声学遥测汇总为单一的统一检查报告。
买方价值与采购考虑因素(基于提供的事实支持)
为商业测试设施采购自动化硬件需要在机械可靠性、诊断多功能性和长期运营成本之间取得平衡。选择工业液晶显示控制仪而非分散的独立工作台显示器,根本上会改变设施的通量和诊断可靠性。
| 运行指标 | 独立测试台 | 一体化车辆检测线控制系统 |
|---|---|---|
| 信号处理 | 独立、未连接的模拟仪表 | 同步信号处理单元和集中微处理 |
| 操作员工作流程 | 手动观察,书面记录 | 具有逐步驱动提示的动态 LED 可视引导 |
| 数据延迟 | 跨纸质日志的手动汇总 | 即时电子结果锁定与自动报告打印 |
| 外围可扩展性 | 独立专有控制台 | 统一扩展(排放、车头灯、声级计、转速表) |
| 故障诊断 | 每台机器的人工故障排除 | 集成软件自检电气和电路故障 |
吞吐量优化与操作员错误消除
手动测试设置依赖于操作员监控表盘、计时电机运行并手工记录测量值。相比之下,自动化的 LCD 控制仪器可以在无需手动计时干预的情况下协调操作。当智能控制软件检测到车辆正确停放在测试滚筒上时,它会自动触发电机控制单元。
显示在高架LED屏幕上的视觉字符引导车道驾驶员完成程序的每个阶段。系统会自动测量机械性能,锁定峰值测试数据,并输出合规数据。该系统化自动化消除了人工读取错误,缩短了车道循环时间,并确保连续班次之间的测试一致性。
本地化合规与灵活配置
各监管辖区的检验标准各不相同。工业液晶控制仪支持灵活的测试流程定制,使检测车道管理员能够根据本地要求定义特定的台架顺序。测试程序可以作为独立检查运行,也可以在统一站台上结合制动、轴重和侧滑测试。
系统软件支持广泛的多语言定制。操作设施可以将界面显示和测试提示设置为英语、法语、俄语、泰语或中文,并可根据需要添加其他本地化语言。此外,报告格式可以定制以符合官方区域证书,系统逻辑会自动判断测试组件是否符合法定标准。
车辆检测线控制的已验证技术趋势与分类
现代测试设施根据车间几何形状、车辆体积和安装限制,采用两种主要的结构配置。多功能液晶控制仪可以部署在集中式或分布式配置中。
集中控制配置
在集中配置下,所有测试台遥测、信号电缆和电机控制线路都汇聚到一个主工业控制计算机机柜中。该机柜容纳主要处理计算机、高压电机控制单元以及多通道信号处理硬件。集中线路架构提供了单点数据管理、简化的数据库备份以及为紧凑型多阶段检测设施提供的简化例行维护。
分布式控制配置
分布式配置利用专用的 LCD 控制仪器,这些仪器被放置在各个独立的测试工位旁。滚动制动测试、车轴荷测试、动态侧滑测量、速度计校准、转向角检查和悬架分析的工作站各自通过独立的控制台操作。这些独立仪器独立处理本地传感器数据,并将数字化记录传输到主通道服务器,从而防止局部机械故障中断相邻的测试工位。
可视化工作流指导和数据输出
自动检测通道的一个主要趋势是用直接的LED字符显示取代口头或手势指示司机的方向。在一个集成的液晶控制仪表中,软件会提示司机进入检测站、保持目标速度、使用服务刹车或启动驻车装置。一旦测试序列结束且软件锁定最终参数,集成微型打印机或办公网络打印机会立即输出完整的合规表,确保数据真实性而无需测试后操作员编辑。
记录的材料、质量控制、认证和组件
工业测试通道会产生严重的电气噪声和机械振动。vLCD 控制仪的物理外壳和电路子组件必须在多年连续日常操作中保持结构和电气完整性。
| 外壳 / 组件类型 | 物理尺寸 (长 × 宽 × 高) | 主要硬件及操作功能 |
|---|---|---|
| 工业控制计算机机柜 | 620 毫米 × 620 毫米 × 1640 毫米 | 抗干扰工业计算机外壳,防振减震,高效散热,多语言软件,自动化通过/不通过判定逻辑 |
| 独立液晶控制仪 | 500 毫米 × 270 毫米 × 1400 毫米 | 直观图形液晶屏,逐步驱动工作流程提示,集成微型打印机接口,专用单级测试控制(制动器、轴荷、侧滑、速度计、悬挂、转向) |
| 核心子组件单元 | 集成模块化机架 | 工业微处理单元、高电流电机控制单元、模拟/数字信号处理单元、动态 LED 文本引导控制器 |
工业机柜外壳与热设计
主工业控制计算机机柜尺寸为 620 毫米 × 620 毫米 × 1640 毫米。由于动态车辆检测线会使计算机承受持续的低频机械振动以及来自大型滚轮电机的电磁干扰,机柜采用了坚固的抗干扰屏蔽和内部防震缓冲。增强的对流散热通道可防止在高温操作班次中出现热降频,从而确保硬件的使用寿命延长。
独立液晶显示控制仪规格
对于分布式工位,独立的液晶控制仪尺寸为 500 mm × 270 mm × 1400 mm。该控制台具有直观的操作界面,旨在实现简便的导航和清晰的数据可视化。它为驾驶员和机械操作员提供逐步操作提示,管理自动测试仪的操作,并直接与微型打印机接口,实现各个工作阶段的即时票据打印,包括制动、轴载、侧滑、车速表、转向角和悬架试验台。
嵌入式系统自我诊断
为了防止由于线路故障或传感器漂移导致的车道停机,软件包含了全面的自检功能。在启动检测运行之前,液晶控制仪对其内部电机控制单元、通信回路和信号处理板进行诊断。该自检程序能够快速识别设备故障,并防止操作人员错误导致测试记录无效。
实用采购与风险缓解指南
采购完整的检验线控制平台需要在下订单之前验证机械、电气和监管要求的技术兼容性。
评估车辆检测设备供应商
在选择车辆检测设备供应商时,工程经理必须确认所提议的车辆测试设备能够与传统机械工作台以及现代数字诊断设备顺利集成。采购专家应评估供应商的关键标准:
- 信号处理适应性:确保内部信号处理单元本地支持制动和车轴重量的应变片称重传感器、侧滑板的位移传感器以及车速表工作台的脉冲编码器。
- 架构多样性:确认供应商是否能够提供集中式柜体格式(620 × 620 × 1640 毫米)或分布式 LCD 仪表布局(500 × 270 × 1400 毫米)的 LCD 控制仪表,以适应车间的实际空间布局。
- 扩展能力:确认控制仪器具有备用串行或模拟通道,以将排放分析仪、透光率计、前照灯测试仪和声级计纳入综合测试报告中。
- 故障隔离功能:选择配备车载自检功能的系统,该功能可快速标记传感器或线路故障,以保持车道操作的连续性。
预防性维护与生命周期验证
在自动化液晶显示控制仪器中保持高数据准确性需要有条不紊的维护计划:
1. 每日自检程序:每天早晨运行自动化软件自检,以确认在接收测试车辆之前,负荷传感器和位移传感器的信号连续性和零点校准。
2. 每周通风检查:检查主工业控制计算机机柜的冷却路径,清除机架灰尘并保持适当的热散发。
3. 每月端子检查:检查电机控制单元中的端子紧固情况,并检查接地连接,以保护敏感的信号处理板免受电机感应尖峰的影响。
常见问题
车辆检测线控制系统协调哪些检测站?
标准液晶控制仪器可以自动控制滚筒制动测试仪、车轴衡重仪、动态侧滑板和速度计台架。它还可以扩展,以将声级计、排气分析仪、烟度计、前照灯瞄准仪和转速表的测量数据汇总到统一的检测报告中。
系统如何自动化刹车测试程序?
一旦车辆存在传感器确认在滚筒台上的正确放置,智能控制软件将启动车辊驱动电机。在LED字符屏上显示的逐步操作指引下,驾驶员踩下制动踏板。信号处理单元测量峰值力,计算前后轮的平衡比,记录轴荷和驻车制动力,并锁定结果以进行自动打印。
检验线控制仪器可以定制为不同语言吗?
是的。系统软件支持自动化多语言本地化,预先配置了对英语、法语、俄语、泰语和中文的支持。可以将其他区域语言集成到界面中,以满足法定检查文档标准。
控制柜的尺寸是多少?
集中工业控制计算机机柜的尺寸为 620 毫米 × 620 毫米 × 1640 毫米(长 × 宽 × 高)。独立工作台液晶控制仪的尺寸为 500 毫米 × 270 毫米 × 1400 毫米(长 × 宽 × 高)。
系统结论和技术评估
通过使用坚固型液晶控制仪现代化车辆测试台,可以提高产能、增强测量精度,并提供具有法律效力的合规文档。通过结合工业计算硬件、自动化电机控制、灵敏的信号处理以及清晰的视觉驾驶指导,集成液晶控制仪消除了人工记录错误,并标准化了安全评估。有关设施蓝图、设备接口协议或专业工位设计的咨询,请联系卡特世技术团队安排工程咨询。
相关产品
继续比较相关检测系统
获取报价
获取与项目匹配的配置和报价
分享您的车辆类型、检测通道布局、目标产能以及带触摸屏的液晶控制仪表所需的型号配置 | 卡特世。
请提供项目所在地区、车辆类型、检测项目、适用标准、目标通过量、现场条件与当前阶段。我们将先确认配置边界,再与您沟通报价。